Topo áspero em letras e chaveiros: como achar a causa e deixar liso
O chaveiro de nome sai com a letra cheia de riscos, enquanto uma placa lisa no mesmo perfil fica bonita. Circulam várias receitas para isso, como bico 0,2, topo a 35 mm/s e "uma parede só", e cada uma ataca uma causa diferente. Aplicar todas juntas pode até resolver, mas você não descobre o que resolveu e paga em tempo de máquina em toda peça dali para a frente.
Por isso, cada causa deste guia vem com um teste que confirma ou descarta. Mude uma coisa de cada vez e compare com a mesma peça.
O primeiro teste não gasta filamento
Fatie a peça, abra Preview, escolha Line Type em Color Scheme e arraste a barra vertical até a última camada das letras. Olhe de cima, bem de perto, o lugar que sai áspero na peça impressa.
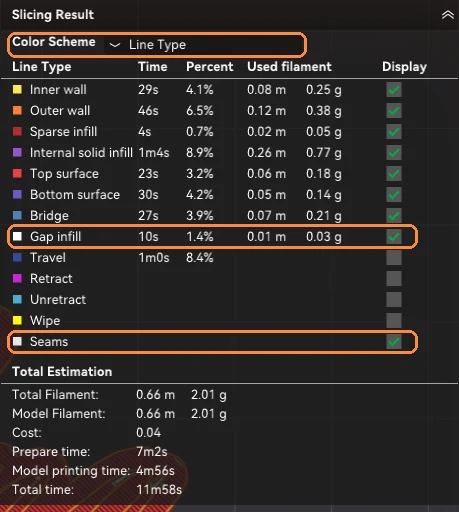
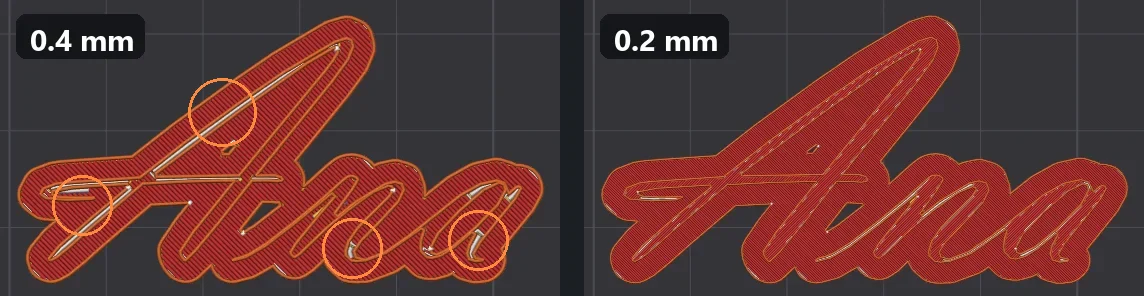
Procure traço ausente, interrompido ou espremido. Traço branco de Gap infill sozinho não é diagnóstico: é o preenchimento que o fatiador previu. Ele vira suspeito quando cai exatamente onde a sua peça sai áspera.
O que medimos no fatiador
Montamos um chaveiro "Ana" numa fonte cursiva fina, com 5 cm de largura e letras em relevo de 1,2 mm, e fatiamos cada variação no Bambu Studio, para P2S com PLA Basic. A última coluna mostra o comprimento dos percursos na última camada das letras.
| Configuração | Tempo total | Filamento | Percursos no topo da letra |
|---|---|---|---|
| Bico 0,4, perfil 0.20mm Standard | 11 min 59 s | 2,0 g | parede externa 335 mm, top surface 131 mm, vão 59 mm |
| Só o gerador de paredes em Arachne | 12 min 17 s | 2,0 g | parede externa 300 mm, top surface 144 mm, vão 4 mm |
| Arachne e linha de 0,30 mm nas paredes | 12 min 49 s | 2,0 g | parede externa 318 mm, top surface 251 mm, vão 12 mm |
| Só o top surface a 35 mm/s, aceleração 800 | 12 min 40 s | 2,0 g | iguais aos da primeira linha |
| Parede externa, vão e top surface a 50 mm/s | 13 min 5 s | 2,0 g | iguais aos da primeira linha |
| Bico 0,2, camada 0,14 | 27 min 3 s | 1,8 g | parede interna 612 mm, externa 332 mm, top surface 28 mm, vão 19 mm |
O tempo inclui os cerca de 7 minutos de preparo da impressora. Esses números saíram do fatiador: mostram o custo de cada tentativa, não o quanto cada uma alisa. Quem responde isso é o teste na sua máquina.
Duas conclusões já valem para esse tipo de peça:
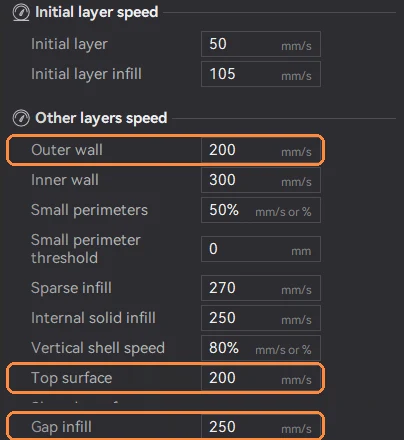
- Mexer só no Top surface alcança pouco. Ele era 25% do percurso na última camada. A parede externa, a 200 mm/s no perfil padrão, era 64%, e o preenchimento de vão, a até 250 mm/s, era 11%.
- Testar é barato; o bico fino é caro. O Arachne somou 18 segundos e, com a linha de 0,30 mm nas paredes, 50 segundos. O bico 0,2 mais do que dobrou o tempo da peça, e esse custo volta em toda unidade que você vender.
Numa letra mais larga, ou numa placa lisa, o Top surface pesa bem mais. Por isso a prévia vem primeiro.
Causa por causa: como confirmar
Letra fina demais para o bico
Como aparece: curvas e pontas ásperas, com falhas ou plástico espremido, enquanto os trechos largos da letra ficam bons.
Teste que confirma: na prévia, o traço some, interrompe ou espreme nesse mesmo lugar. Depois compare no fatiador com o gerador Arachne, que varia a largura da linha para caber no espaço. A prévia só mostra o percurso gerado: se ele parece inteiro e a letra continua ruim, imprima uma versão com o traço engrossado no modelo, mantendo o perfil. Se melhorar, a espessura era parte do problema.
O que fazer: use Arachne, afine a linha das paredes para 0,30 mm, engrosse a letra no modelo ou escolha uma fonte mais encorpada. O bico 0,2 entra quando nada disso bastar. No nosso exemplo, em 11% da área da letra não cabem duas linhas de 0,42 mm lado a lado; com 0,30 mm são 8%; com 0,22 mm, praticamente nenhuma.
Baixar a altura de camada não resolve isso, porque quem desenha a letra é a largura da linha. O @unipedia3d imprimiu o mesmo chaveiro com camada de 0,20 e de 0,08 mm: levou 20 e 35 minutos, e as letras saíram com o mesmo detalhe.
Velocidade alta no que aparece
Como aparece: ondas nas bordas e linhas irregulares no topo, sem falha na prévia.
Teste que confirma: localize o defeito em Line Type e confira em Color Scheme Speed se a mudança chegou mesmo àquele trecho. Imprima a mesma peça com parede externa, vão e top surface a 50 mm/s, mantendo a aceleração. Se melhorar, volte a mudar um de cada vez para achar qual pesava: baixar os três juntos só testa o conjunto.
Plástico demais
Como aparece: linhas altas e sulcos no topo, com a sensação de sobra de material.
Teste que confirma: rode a calibração de Flow Rate com o mesmo rolo e o mesmo bico. Teste Top surface flow ratio em 0,95 numa cópia só se a aspereza coincidir com o Top surface na prévia, porque esse ajuste só atua ali. Medir um quadrado de 20 mm com paquímetro é só uma pista: essa medida também muda com a contração do material e com a compensação de XY.
Filamento úmido
Como aparece: topo fosco e irregular, com bolhas, estalos no bico e fios.
Teste que confirma: bolhas e estalos são pistas. O teste decisivo é imprimir a mesma peça, com o mesmo rolo, antes e depois de secar. Trocar de rolo muda outras variáveis, como marca e cor. As temperaturas e os tempos estão no guia de secar filamento.
Bico sujo ou gasto
Como aparece: falhas que voltam em qualquer peça, com o filamento já seco.
Teste que confirma: repita a mesma peça, com o mesmo rolo seco e o mesmo perfil, depois de limpar o bico. Se melhorar, era obstrução. Se persistir, teste um bico bom do mesmo diâmetro: melhorar só depois da troca aponta para o conjunto do bico, sem provar que ele estava gasto.
Pouca sustentação embaixo do topo
Como aparece: marcas que seguem o desenho do preenchimento e buraquinhos no topo.
Teste que confirma: na prévia, desça no ponto do defeito até a passagem da casca sólida para o preenchimento esparso. Depois compare a mesma peça com mais espessura de topo e o mesmo preenchimento. Se as marcas seguem essa malha e somem, está confirmado. Buraquinhos sozinhos não bastam, porque também aparecem com falta de extrusão.
Ordem das paredes
Como aparece: borda da letra arredondada ou estufada, com o miolo bom.
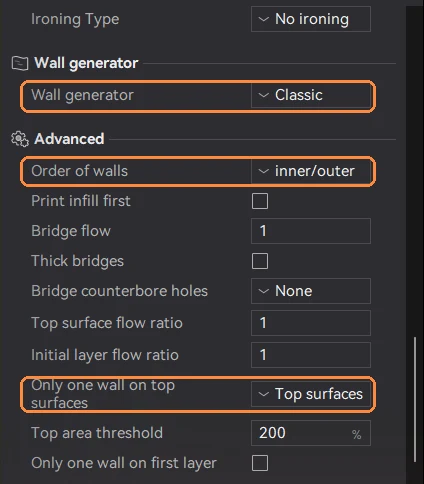
Teste que confirma: mude só Order of walls para outer/inner e compare a borda da letra. Se melhorar, ficou provado que o ajuste é útil para aquela geometria. Em balanço, a parede externa sai sem apoio, e o resultado pode piorar.
Costura
Como aparece: caroços em fila, sempre no mesmo ponto das letras.
Teste que confirma: ligue Seams na prévia para ver onde a costura cai. Mude Seam position para Back. Se o caroço mudar de lugar junto, era ela. Só depois teste o scarf, que disfarça a emenda.
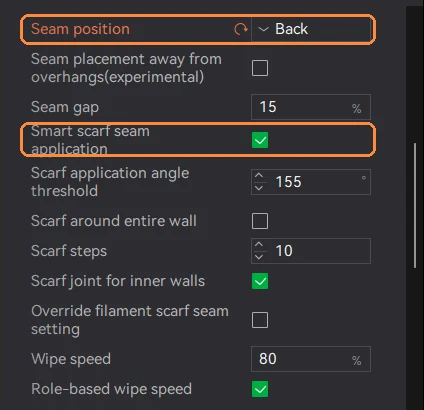
Confira a posição na prévia, depois de fatiar. Um ajuste salvo no arquivo pode voltar ao padrão do perfil quando o projeto abre: aconteceu conosco, e a costura saiu na frente de três peças de teste.
Caroços nos cantos e nas retomadas
Como aparece: bolinhas onde o bico muda de direção ou recomeça a extrudar.
Teste que confirma: rode a calibração de Flow Dynamics, que é separada da de Flow Rate, e compare a mesma peça. Se os caroços caem nos pontos de costura, volte para o teste anterior.
Bico raspando em ilhas pequenas
Como aparece: riscos no topo, e pontas de letra que empenam para cima enquanto imprimem.
Teste que confirma: olhe a impressão de perto ou pela câmera, nas últimas camadas. Se a ponta sobe e o bico bate, teste mais resfriamento, mantendo a mesma velocidade, para isolar o efeito.
Descartar a base
Se a base saiu plana e colada, tire essa hipótese da fila. Se ela levantou durante a impressão, o bico pode raspar no topo mesmo com o defeito aparecendo só ali. Nesse caso, comece pelo guia de primeira camada.
Em que ordem testar, para gastar pouco
- Prévia, sem imprimir: Line Type, Speed, Seams e a camada abaixo do defeito.
- Traço falhando: vá direto para a geometria, com Arachne, linha mais fina ou letra mais grossa.
- Traço inteiro: imprima a comparação de velocidade com o bico que você já tem.
- Ainda áspero: seque o filamento, limpe o bico e rode as calibrações.
- Só então: bico 0,2. Se o seu problema era ele, a peça fica muito mais lenta, e o preço precisa acompanhar.
Para comparar sem repetir o preparo, ponha as duas versões na mesma placa. Na aba Objects, muitos ajustes podem ser diferentes para cada peça. Foi assim que fizemos as cúpulas do guia de altura de camada.
O que as receitas prontas fazem de verdade
| Ajuste que circula | O que ele muda | Quando faz diferença |
|---|---|---|
| Top surface a 35 mm/s e aceleração 800 | Só os percursos classificados como Top surface | Quando a prévia mostra Top surface no lugar áspero. No nosso exemplo, 25% do percurso |
| Only one wall on top surfaces em Not applied | Volta à contagem normal de paredes no topo | No exemplo, trocou os 131 mm de top surface por 118 mm de parede interna e 84 mm de vão. Confirme com uma comparação impressa |
| Order of walls em outer/inner | A parede externa sai primeiro | Bordas mais definidas em peça plana; pode piorar em balanço |
| Costura em Back e scarf ligado | Onde a emenda cai e como ela é feita | Quando os caroços batem com os pontos de costura da prévia |
| Bico 0,2 com camada 0,14 | Linha mais fina, e o perfil dele já vem bem mais lento | Letra que não cabe na linha do 0,4. Custa mais que o dobro de tempo |
Todas podem funcionar. O que muda é saber qual delas resolve o seu caso antes de carregar o custo para toda peça.
Perguntas frequentes
Preciso comprar um bico 0,2 para fazer chaveiro de nome?
Nem sempre. Se a prévia mostra o traço inteiro com o 0,4, ou se o Arachne resolve, o bico fino só deixaria a peça mais lenta. Ele compensa quando a letra realmente não cabe na linha do 0,4 e a fonte não pode mudar. Antes de trocar, coloque na calculadora o tempo novo, porque o preço muda junto.
Passar a ferro resolve topo áspero em letra pequena?
Pode ajudar nas áreas planas de top surface, mas em letra fina essa área é pequena: no nosso exemplo, um quarto do percurso. Vale testar numa cópia, e o tempo soma. Os valores de partida estão no guia de passar a ferro.
Por que a mesma configuração fica boa numa placa e ruim na letra?
Numa placa, quase todo o topo é Top surface, feito de linhas retas e longas. Numa letra fina, o bico faz curvas curtas, e a maior parte do topo vira parede e preenchimento de vão, em outras velocidades. São percursos diferentes na mesma camada.
Vale mudar várias coisas de uma vez para economizar impressão?
Para achar a solução, não: se melhorar, você não sabe qual ajuste deu certo e pode carregar para sempre um que só deixa a peça lenta. Use a mesma placa com variações diferentes, cada uma mudando uma coisa só. Assim o teste gasta um preparo e poucos gramas.