Cara superior áspera en letras y llaveros: causas y cómo dejarla lisa
El llavero con nombre sale con las letras llenas de rayas, mientras que una placa lisa con el mismo perfil queda bonita. Circulan muchas recetas para esto, como boquilla de 0.2, cara superior a 35 mm/s y "una sola pared", y cada una ataca una causa distinta. Aplicarlas todas juntas puede resolverlo, pero no sabrás qué funcionó y pagarás en tiempo de máquina en cada pieza de ahí en adelante.
Por eso, cada causa de esta guía trae una prueba que la confirma o la descarta. Cambia una sola cosa a la vez y compara con la misma pieza.
La primera prueba no gasta filamento
Lamina la pieza, abre Preview, elige Line Type en Color Scheme y arrastra la barra vertical hasta la última capa de las letras. Mira desde arriba, bien de cerca, el lugar que sale áspero en la pieza impresa.
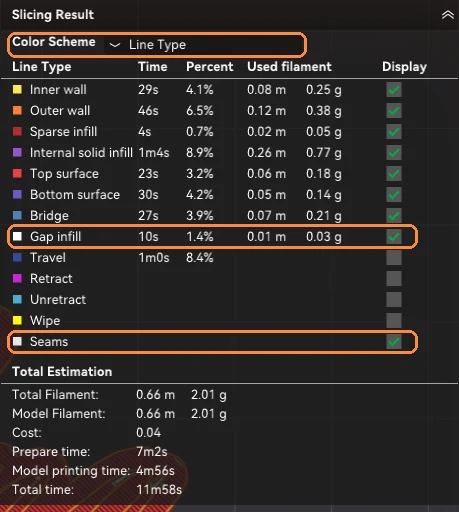
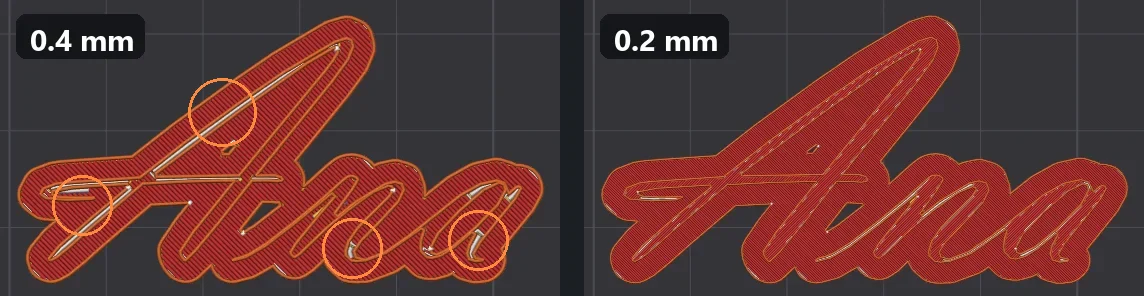
Busca un trazo ausente, interrumpido o apretado. Un trazo blanco de Gap infill por sí solo no es un diagnóstico: es el relleno que el laminador previó. Se vuelve sospechoso cuando cae justo donde tu pieza sale áspera.
Lo que medimos en el laminador
Armamos un llavero "Ana" con una fuente cursiva fina, de 5 cm de ancho y letras en relieve de 1.2 mm, y laminamos cada variación en Bambu Studio, para una P2S con PLA Basic. La última columna muestra la longitud de los recorridos en la última capa de las letras.
| Configuración | Tiempo total | Filamento | Recorridos en la cara superior de la letra |
|---|---|---|---|
| Boquilla 0.4, perfil 0.20mm Standard | 11 min 59 s | 2.0 g | pared externa 335 mm, top surface 131 mm, hueco 59 mm |
| Solo el generador de paredes en Arachne | 12 min 17 s | 2.0 g | pared externa 300 mm, top surface 144 mm, hueco 4 mm |
| Arachne y línea de 0.30 mm en las paredes | 12 min 49 s | 2.0 g | pared externa 318 mm, top surface 251 mm, hueco 12 mm |
| Solo el top surface a 35 mm/s, aceleración 800 | 12 min 40 s | 2.0 g | iguales a los de la primera fila |
| Pared externa, hueco y top surface a 50 mm/s | 13 min 5 s | 2.0 g | iguales a los de la primera fila |
| Boquilla 0.2, capa 0.14 | 27 min 3 s | 1.8 g | pared interna 612 mm, externa 332 mm, top surface 28 mm, hueco 19 mm |
El tiempo incluye los cerca de 7 minutos de preparación de la impresora. Estos números salieron del laminador: muestran el costo de cada intento, no cuánto alisa cada uno. Eso lo responde la prueba en tu máquina.
Dos conclusiones ya valen para este tipo de pieza:
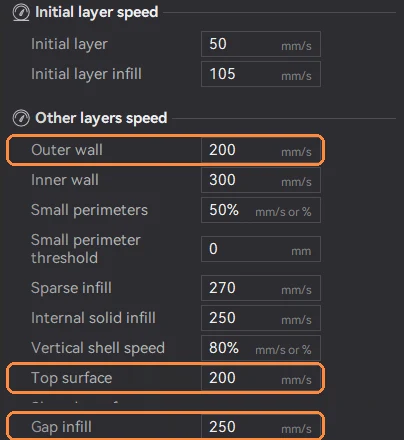
- Cambiar solo el Top surface logra poco. Era el 25% del recorrido en la última capa. La pared externa, a 200 mm/s en el perfil estándar, era el 64%, y el relleno de huecos, a hasta 250 mm/s, era el 11%.
- Probar es barato; la boquilla fina es cara. Arachne sumó 18 segundos y, con la línea de 0.30 mm en las paredes, 50 segundos. La boquilla de 0.2 más que duplicó el tiempo de la pieza, y ese costo vuelve en cada unidad que vendas.
En una letra más ancha, o en una placa lisa, el Top surface pesa mucho más. Por eso la vista previa va primero.
Causa por causa: cómo confirmar
Letra demasiado fina para la boquilla
Cómo se ve: curvas y puntas ásperas, con fallas o plástico apretado, mientras que las partes anchas de la letra quedan bien.
Prueba que lo confirma: en la vista previa, el trazo desaparece, se interrumpe o se aprieta en ese mismo lugar. Después compara en el laminador con el generador Arachne, que varía el ancho de la línea para que quepa en el espacio. La vista previa solo muestra el recorrido generado: si parece completo y la letra sigue mal, imprime una versión con el trazo engrosado en el modelo, sin cambiar el perfil. Si mejora, el grosor era parte del problema.
Qué hacer: usa Arachne, afina la línea de las paredes a 0.30 mm, engrosa la letra en el modelo o elige una fuente más gruesa. La boquilla de 0.2 entra cuando nada de eso alcanza. En nuestro ejemplo, en el 11% del área de la letra no caben dos líneas de 0.42 mm una al lado de la otra; con 0.30 mm es el 8%; con 0.22 mm, prácticamente ninguna.
Bajar la altura de capa no resuelve esto, porque lo que dibuja la letra es el ancho de la línea. @unipedia3d imprimió el mismo llavero con capa de 0.20 y de 0.08 mm: tardó 20 y 35 minutos, y las letras salieron con el mismo detalle.
Velocidad alta en lo que se ve
Cómo se ve: ondas en los bordes y líneas irregulares arriba, sin falla en la vista previa.
Prueba que lo confirma: ubica el defecto en Line Type y revisa en Color Scheme Speed que el cambio realmente llegó a ese tramo. Imprime la misma pieza con pared externa, hueco y top surface a 50 mm/s, manteniendo la aceleración. Si mejora, vuelve a cambiar uno a la vez para encontrar cuál pesaba: bajar los tres juntos solo prueba el conjunto.
Demasiado plástico
Cómo se ve: líneas altas y surcos arriba, con la sensación de que sobra material.
Prueba que lo confirma: haz la calibración de Flow Rate con el mismo rollo y la misma boquilla. Prueba Top surface flow ratio en 0.95 en una sola copia, y solo si la aspereza coincide con el Top surface en la vista previa, porque ese ajuste solo actúa ahí. Medir un cuadrado de 20 mm con calibrador es solo una pista: esa medida también cambia con la contracción del material y con la compensación de XY.
Filamento húmedo
Cómo se ve: cara superior opaca e irregular, con burbujas, chasquidos en la boquilla e hilos.
Prueba que lo confirma: las burbujas y los chasquidos son pistas. La prueba decisiva es imprimir la misma pieza, con el mismo rollo, antes y después de secar. Cambiar de rollo modifica otras variables, como la marca y el color. Las temperaturas y los tiempos están en la guía de secar filamento.
Boquilla sucia o gastada
Cómo se ve: fallas que vuelven en cualquier pieza, aun con el filamento seco.
Prueba que lo confirma: repite la misma pieza, con el mismo rollo seco y el mismo perfil, después de limpiar la boquilla. Si mejora, era una obstrucción. Si persiste, prueba una boquilla buena del mismo diámetro: mejorar solo después del cambio apunta al conjunto de la boquilla, sin probar que estuviera gastada.
Poco soporte debajo de la cara superior
Cómo se ve: marcas que siguen el dibujo del relleno y agujeritos arriba.
Prueba que lo confirma: en la vista previa, baja en el punto del defecto hasta donde la capa sólida pasa al relleno disperso. Después compara la misma pieza con más grosor en la cara superior y el mismo relleno. Si las marcas siguen esa malla y desaparecen, queda confirmado. Los agujeritos por sí solos no alcanzan, porque también aparecen con falta de extrusión.
Orden de las paredes
Cómo se ve: borde de la letra redondeado o abultado, con el centro bien.
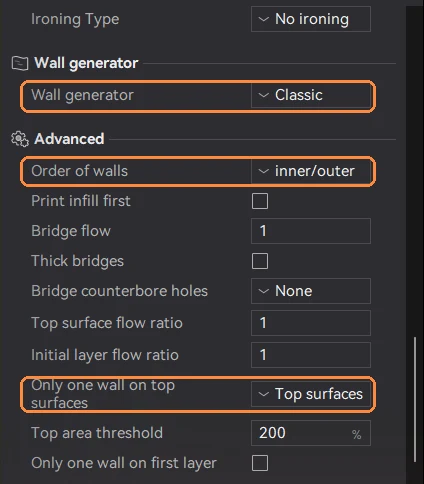
Prueba que lo confirma: cambia solo Order of walls a outer/inner y compara el borde de la letra. Si mejora, queda probado que el ajuste sirve para esa geometría. En un voladizo, la pared externa sale sin apoyo y el resultado puede empeorar.
Costura
Cómo se ve: bultos en fila, siempre en el mismo punto de las letras.
Prueba que lo confirma: activa Seams en la vista previa para ver dónde cae la costura. Cambia Seam position a Back. Si el bulto cambia de lugar junto con ella, era la costura. Solo después prueba el scarf, que disimula la unión.
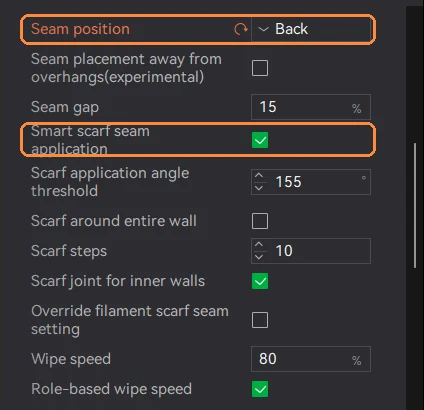
Revisa la posición en la vista previa, después de laminar. Un ajuste guardado en el archivo puede volver al valor predeterminado del perfil cuando se abre el proyecto: nos pasó, y la costura salió al frente en tres piezas de prueba.
Bultos en las esquinas y en las reanudaciones
Cómo se ve: bolitas donde la boquilla cambia de dirección o vuelve a extruir.
Prueba que lo confirma: haz la calibración de Flow Dynamics, que es distinta de la de Flow Rate, y compara la misma pieza. Si los bultos caen en los puntos de costura, vuelve a la prueba anterior.
Boquilla raspando en islas pequeñas
Cómo se ve: rayas arriba, y puntas de letra que se doblan hacia arriba mientras se imprime.
Prueba que lo confirma: mira la impresión de cerca o por la cámara, en las últimas capas. Si la punta sube y la boquilla la golpea, prueba con más enfriamiento, manteniendo la misma velocidad, para aislar el efecto.
Descartar la base
Si la base salió plana y pegada, saca esa hipótesis de la lista. Si se levantó durante la impresión, la boquilla puede raspar la cara superior aunque el defecto aparezca solo ahí. En ese caso, empieza por la guía de primera capa.
En qué orden probar, para gastar poco
- Vista previa, sin imprimir: Line Type, Speed, Seams y la capa debajo del defecto.
- Trazo con fallas: ve directo a la geometría, con Arachne, una línea más fina o una letra más gruesa.
- Trazo completo: imprime la comparación de velocidad con la boquilla que ya tienes.
- Sigue áspero: seca el filamento, limpia la boquilla y haz las calibraciones.
- Solo entonces: boquilla de 0.2. Si tu problema era ese, la pieza queda mucho más lenta, y el precio tiene que acompañar.
Para comparar sin repetir la preparación, pon las dos versiones en la misma placa. En la pestaña Objects, muchos ajustes pueden ser distintos para cada pieza. Así hicimos las cúpulas de la guía de altura de capa.
Qué hacen de verdad las recetas ya hechas
| Ajuste que circula | Qué cambia | Cuándo hace diferencia |
|---|---|---|
| Top surface a 35 mm/s y aceleración 800 | Solo los recorridos clasificados como Top surface | Cuando la vista previa muestra Top surface en el lugar áspero. En nuestro ejemplo, el 25% del recorrido |
| Only one wall on top surfaces en Not applied | Vuelve al conteo normal de paredes arriba | En el ejemplo, cambió los 131 mm de top surface por 118 mm de pared interna y 84 mm de hueco. Confirma con una comparación impresa |
| Order of walls en outer/inner | La pared externa sale primero | Bordes más definidos en una pieza plana; puede empeorar en un voladizo |
| Costura en Back y scarf activado | Dónde cae la unión y cómo se hace | Cuando los bultos coinciden con los puntos de costura de la vista previa |
| Boquilla 0.2 con capa 0.14 | Línea más fina, y su perfil ya viene mucho más lento | Letra que no cabe en la línea de la 0.4. Cuesta más del doble de tiempo |
Todas pueden funcionar. Lo que cambia es saber cuál resuelve tu caso antes de cargar el costo en cada pieza.
Preguntas frecuentes
¿Necesito comprar una boquilla de 0.2 para hacer llaveros con nombre?
No siempre. Si la vista previa muestra el trazo completo con la 0.4, o si Arachne lo resuelve, la boquilla fina solo dejaría la pieza más lenta. Conviene cuando la letra realmente no cabe en la línea de la 0.4 y la fuente no se puede cambiar. Antes de cambiarla, pon el tiempo nuevo en la calculadora, porque el precio cambia con él.
¿El planchado resuelve la cara superior áspera en letras pequeñas?
Puede ayudar en las áreas planas de top surface, pero en una letra fina esa área es pequeña: en nuestro ejemplo, un cuarto del recorrido. Vale la pena probarlo en una copia, y el tiempo suma. Los valores para empezar están en la guía de planchado.
¿Por qué la misma configuración queda bien en una placa y mal en la letra?
En una placa, casi toda la cara superior es Top surface, hecha de líneas rectas y largas. En una letra fina, la boquilla hace curvas cortas, y la mayor parte de la cara superior se vuelve pared y relleno de huecos, a otras velocidades. Son recorridos distintos en la misma capa.
¿Vale la pena cambiar varias cosas a la vez para ahorrar impresiones?
Para encontrar la solución, no: si mejora, no sabes qué ajuste funcionó y puedes cargar para siempre uno que solo deja la pieza lenta. Usa la misma placa con variaciones distintas, cada una cambiando una sola cosa. Así la prueba gasta una preparación y pocos gramos.